
不干胶印刷材料全面供应及解决方案提供商
18002905260
18002905260

不少厂家都遇到过这类问题:天气干湿变化大时,不干胶材料容易卷边、凹凸不平整,严重影响印刷、横切及模切精度,极易出现废品、拖慢产能。
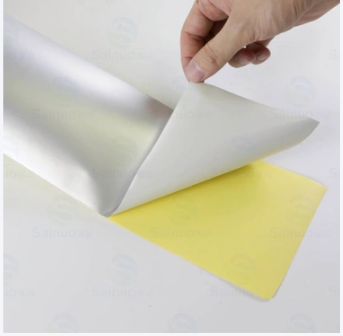
核心根源为面材、离型底纸、胶粘剂三者含水率、伸缩率不匹配,受环境温湿度波动影响产生形变差,进而出现卷边、翘曲、表面不平整,直接干扰印刷、模切、横切等工序。
1、最主要因素是含水率失衡
A. 面材(铜版纸、书写纸、合成纸等)与底纸(格拉辛、牛卡、PET 离型膜)材料结构差异大:
纸质面材纤维亲水性强,吸水 / 失水速度快、伸缩幅度大;底纸(尤其 PET 膜)几乎不吸水,尺寸稳定。
B、湿度升高:
面材吸潮膨胀>底纸,材料向底纸侧卷曲;湿度降低:面材脱水收缩>底纸,材料向面材侧卷曲。
C、面材涂层影响:
面材表面有防水涂层,吸水速度慢;底纸无涂层,吸水快,进一步加剧形变差。
2、环境温湿度骤变车间早晚温差大、开窗通风、空调直吹、室外原料转运,会让材料短时间内经历干湿交替。卷材内外层、正反面接触空气程度不同,含水率分层不均,出现局部凹凸、单边卷曲。
3、材质本身伸缩特性差异纸质面材吸湿性强、伸缩系数大;膜类底纸 / 面材几乎不吸水,但受温度影响易热胀冷缩。纸 + 膜组合的不干胶,在湿度波动环境下形变反差最明显,卷曲问题高发。
分享几组实用解决方案:
一、原料进厂预处理(从源头减少形变)
1、恒温恒湿回温醒料材料到货后不立即拆包上机,整卷保留原包装,放置在生产车间静置4~12 小时(厚纸 / 大卷材延长至 24 小时),让材料温湿度与车间环境完全同步,消除温差、干湿差。
2、分批拆包不要一次性拆完全部原料,随用随拆,未上机材料保持密封包装,避免长时间裸露在空气中吸潮、风干。
二、生产车间温湿度标准化管控(核心防控)
1、设定稳定环境参数常规纸质不干胶:温度 18~26℃,相对湿度 50%~65%;膜类不干胶:湿度控制在 45%~60%。避免湿度<40%(过于干燥)、湿度>70%(严重吸潮)。
2、规避直吹气流空调、风扇、通风口不要直吹材料卷材、放卷架、收卷台,防止局部干湿不均;阴雨、梅
雨季关闭门窗,减少室外潮气进入。
3、分区隔离将原料区、上机生产区、成品区分开,避免不同区域温湿度互相干扰。
三、人为调整环境的干湿程度调节
急用的材料,也可适当通过人为调整环境的干湿程度调节,让材料快速平整:材料往面材卷起---是需要抽湿,提高环境的干燥度;材料往底纸面卷起--是需要加湿,提高环境的湿度。
东莞市赛诺胶粘制品有限公司创立于2006年,是集生产、销售、研发定制、服务于一体的综合型不干胶材料运营企业。公司产品应用涵盖日用办公、电子电器、医疗医药, 食品饮料、工业化工、航空海运、物流运输、服装标识、各类酒标、防伪标识、车用标识、电池能源、室内户外广告等各行业应用的印刷和模切标签材料; 赛诺不干胶材料品种齐全、质量保证、库存充足、专业的开发定制及技术服务支持, 致力于为印刷行业提供不干胶材料整体解决方案和一站式供应,让天下没有难找的标签材料。
 全国服务热线
 东莞市赛诺胶粘制品有限公司
 手机二维码
 微信二维码